Uma válvula de retenção de 6 polegadas em uma linha de retorno de rejeitos geralmente se anuncia com ruído muito antes de aparecer em qualquer medidor. Os operadores ouvem uma batida rítmica no coletor de descarga, a bomba começa a funcionar sem alteração na demanda e, no momento em que a válvula é puxada, o disco carrega uma ranhura de desgaste em forma de crescente e partículas de quartzo marcam a face da sede.
A resposta curta: os sintomas de falha da válvula de retenção seguem uma sequência previsível. O ruído anormal aparece primeiro, depois as anomalias de pressão, depois o fluxo reverso e, finalmente, o vazamento visível. Capturado no estágio de ruído, o reparo geralmente é um assento, uma mola ou uma luva. Capturado no estágio de fluxo reverso, o reparo geralmente é uma bomba, um coletor ou ambos.
O que mais importa
- Vibrações, batidas e vibrações são os sintomas mais precoces e mais baratos de detectar.
- O fluxo reverso e a queda de pressão a jusante são os mais caros, porque danificam o equipamento a montante, bem como a própria válvula.
- No trabalho com lama abrasiva, as falhas provocadas pelo desgaste dominam. No serviço de água limpa, predominam o golpe de aríete e os erros de instalação.
- A maioria das falhas de válvulas de retenção relatadas em locais de mineração são problemas de seleção e não defeitos de fabricação.
Seis sintomas de falha e o que cada um realmente significa
Cada sintoma aponta para um mecanismo diferente, e cada mecanismo acarreta uma conta de reparo diferente. Lê-los na ordem correta é o que separa uma mudança programada de assento de uma revisão não planejada da bomba.
1. Conversa e vibração
O disco oscila em vez de assentar corretamente. As causas típicas são uma válvula superdimensionada operando abaixo de sua velocidade efetiva mínima, uma mola enfraquecida ou ausente e uma guia oval desgastada. Uma leitura da superfície do tubo acima de aproximadamente 4,5 mm/s RMS é um limite de campo prático. Deixada sozinha, a vibração irrita a guia e quebra a haste do disco.
2. Batendo e batendo
Uma batida forte e única no desligamento da bomba significa que o disco bateu contra uma coluna de reversão. Picos de três a cinco vezes a pressão da linha são comuns. Batidas repetidas afrouxam os parafusos do flange, desgastam os suportes do tubo e, eventualmente, quebram o pino da dobradiça ou o disco.
3. Mudanças anormais de pressão
Uma queda de pressão crescente através da válvula com fluxo inalterado significa que o disco não está totalmente aberto ou que o caminho do fluxo está parcialmente bloqueado. A pressão a jusante que varia enquanto o fornecimento a montante permanece estável é outro forte indicador de um disco parcialmente preso.
4. Colagem
Escamas, polímeros ou partículas alojadas impedem que o disco complete seu curso. Os sintomas incluem resposta retardada, aumento da pressão de descarga da bomba e, em serviço de poço, um jato de água caindo de volta no riser após o desligamento.
5. Fluxo reverso
O sintoma clássico. A pressão a jusante diminui depois que a bomba para, o medidor de vazão mostra movimento contra a direção projetada e as bombas de reforço ou de poço são reiniciadas sem demanda. O fluxo reverso também gira as bombas e empurra o fluido do processo para linhas limpas.
6. Vazamento e desvio do assento
Fluxo pequeno e contínuo quando a válvula deveria estar estanque ou uma pressão a jusante que simplesmente não consegue manter. Em condições abrasivas, a sede sofre erosão formando uma lua crescente atrás do disco, de modo que o vazamento cresce gradualmente, em vez de aparecer durante a noite.
Por que o Slurry Duty acelera todos os sintomas
A mesma válvula que dura oito anos numa linha de água de refrigeração pode falhar em oito semanas numa linha de rejeitos. Três fatores explicam a maior parte da diferença.
- Dureza e velocidade das partículas. Partículas de quartzo e magnetita a 2 a 3 m/s agem como uma pasta de moagem. Qualquer lacuna no assento torna-se um jato de alta velocidade que corta mais fundo a cada fechamento.
- Geometria do assento. Os designs oscilantes e de placa dupla criam aceleração localizada em toda a face da sede, exatamente onde a pasta abrasiva causa mais danos.
- Sem feedback de posição. Uma válvula de retenção não fornece indicação visual da posição do disco, portanto a degradação permanece oculta até que apareça um sintoma posterior.
Onde o meio é abrasivo e a válvula já falhou mais de uma vez, alterar a tecnologia de isolamento é geralmente mais barato do que comprar uma válvula de retenção premium. As válvulas de mangote revestidas com elastômero fecham em uma luva de borracha de passagem total, de modo que não há sede de metal para marcar e nenhuma cavidade para os sólidos se acumularem. Para grandes linhas de polpa que precisam de isolamento total da porta e uma sede substituível, uma válvula guilhotina para polpa executa a mesma função com uma peça de desgaste reparável. Os compradores que avaliam as compensações antecipadamente podem revisar como as válvulas de mangote resistentes ao desgaste são selecionadas para serviços abrasivos antes que a próxima janela de desligamento feche.
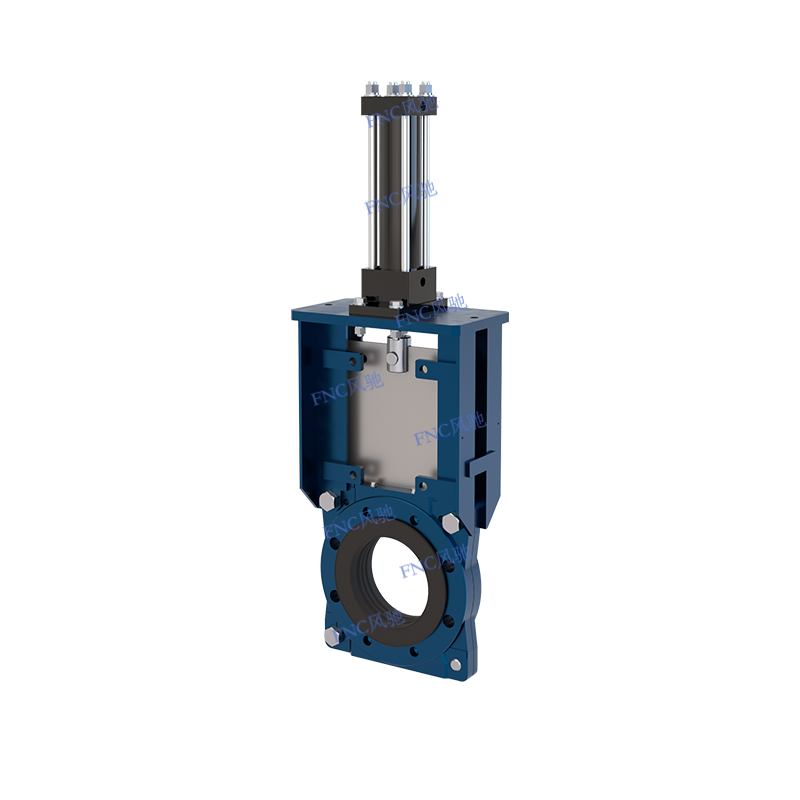 Válvulas guilhotina KGV-D Diâmetro nominal: DN50 ~ DN1500 Ver Produto →
 Válvulas de manga flexível pneumáticas padrão Diâmetro nominal: DN15 ~ DN2000, 1/2 ”~ 84” pol. Ver Produto →
Comparação sintoma-causa
A comparação abaixo mapeia cada sintoma de campo ao seu mecanismo mais provável, ao método de detecção mais rápido e confiável e à contramedida que realmente remove a causa em vez do ruído.
Sintoma
Causa mais provável
Detecção de campo
Custo se ignorado
Contramedida
Conversa, vibração
Válvula superdimensionada, mola fraca, guia desgastada
Medidor de vibração acima de 4,5 mm/s RMS
Rachaduras por fadiga, falha da haste
Design de amortecimento assistido por mola do tamanho certo
Batendo, batendo
Fechamento rápido contra fluxo reverso
Verificação acústica no desligamento da bomba
Danos no suporte e na junta
Design de fechamento lento ou amortecido
Desvio de pressão
Disco parcialmente preso, bloqueio parcial
Tendência Delta-P ao longo de um trimestre
Sobrecarga da bomba, desperdício de energia
Torneiras de descarga, material de assento mais duro
Fluxo reverso
Bypass do assento, sólidos alojados no assento
Teste de retenção downstream de cinco minutos
Rotação reversa da bomba, contaminação cruzada
Dispositivo de isolamento com manga de elastômero
Vazamento progressivo
Erosão do assento e do disco
Teste de classe de vazamento de acordo com ISO 5208
Perda, limpeza e descarte de produtos
Substitua o assento ou mude a tecnologia
Comparação dos sintomas de falha da válvula de retenção, o mecanismo por trás de cada um e a contramedida que remove a causa raiz em vez do sinal de alerta.
Métricas ocultas: a rapidez com que os sintomas aumentam
As leituras absolutas raramente predizem o fracasso por si só. A tendência é mais importante do que o número, e a tendência é mais rápida onde os sólidos são mais grosseiros.
Água tratada
Água de resfriamento
Pasta leve com menos de 5% de sólidos
Pasta pesada com 20 a 40% de sólidos
Rejeitos grossos
- Taxa de decaimento a jusante. Uma perda de mais de 5% da pressão a jusante dentro de 60 segundos após o desligamento indica desvio da sede, mesmo que o medidor ainda pareça aceitável.
- Inclinação de vibração. Um aumento acima de 0,5 mm/s por mês no mesmo ponto de medição é uma assinatura precoce de vibração.
- Deriva Delta-P. Um desvio ascendente de 10% na queda de pressão acima de um quarto indica um disco parcialmente preso ou um caminho de fluxo estreitado.
- Contagem de ciclos. Componentes assentados em elastômero em serviço abrasivo garantem a substituição planejada bem antes de 500.000 ciclos.
Onde essas falhas se agrupam em todos os setores
Os relatórios de falhas não são distribuídos uniformemente. As indústrias que lidam com sólidos, altas velocidades ou ambos são responsáveis pela maioria dos incidentes com válvulas de retenção.
- Mineração e processamento mineral: 42%
- Petróleo e gás: 17%
- Água e águas residuais: 15%
- Química e petroquímica: 12%
- Geração de energia: 8%
- Alimentos e farmacêuticos: 6%
A mineração domina porque os sólidos abrasivos se combinam com alta velocidade de fluxo e ciclos frequentes. Essa combinação é também a razão pela qual o caminho do sintoma até o reparo é tão curto em circuitos de descarga de rejeitos e moinhos.
Fluxo de trabalho de diagnóstico e seleção
Execute essas seis etapas em ordem. Ignorar a primeira etapa é o motivo mais comum pelo qual um local substitui a mesma válvula três vezes por ano.
1
Confirme o sintoma com um teste controlado
Execute um teste de retenção de pressão a jusante e registre a curva de decaimento. Não confie apenas nas impressões do operador.
2
Capturar uma linha de base
Observe vibração, ruído e delta-P em uma vazão definida para que leituras futuras sejam comparáveis.
3
Isolar e inspecionar
Despressurize, drene e abra a linha. Fotografe a sede e o disco para que os padrões de desgaste possam ser comparados entre as válvulas.
4
Aplicar uma regra de reparar ou substituir
Se o desgaste da sede for inferior a aproximadamente 25% da largura da face e o reparo custar menos de 40% de uma unidade nova, reconstrua. Caso contrário, substitua e investigue o dimensionamento.
5
Combine o dispositivo com a tarefa
Para controle liga-desliga do abrasivo, uma válvula de mangote com manga de elastômero remove totalmente a sede metálica. Para isolamento total da porta com sede substituível, uma válvula guilhotina para polpa é a escolha prática. Para serviço de transferência em lama espessa ou sensível ao cisalhamento, uma bomba peristáltica de mangueira evita quase completamente as válvulas.
 Bomba de mangueira de rolos Diâmetro nominal: DN10~DN150 Ver Produto →
6
Comissão e programação de manutenção
Defina o intervalo de inspeção a partir do serviço e não do calendário: mensalmente na lama, trimestralmente na água limpa tratada.
Linha de base de manutenção e conformidade
A prática de inspeção deve estar vinculada ao meio. Os intervalos abaixo refletem as taxas de escalonamento mostradas anteriormente e são o mínimo que a maioria dos operadores pode defender durante uma auditoria.
- Água limpa e tratada: teste trimestral de vibração e retenção, inspeção interna anual.
- Pasta leve: teste de retenção mensal, revisão delta-P trimestral, inspeção interna semestral.
- Lama pesada e rejeitos: teste mensal de vibração e retenção, inspeção trimestral dos assentos, peças sobressalentes no local.
Do lado da documentação, mantenha evidências de que os testes seguem um padrão definido. A API 598 cobre testes de pressão de carcaça e sede, a API 594 aborda o projeto de válvulas de retenção wafer e lug, e a ISO 5208 ou EN 12266-1 define classes de vazamento, portanto, uma classe de vazamento registrada torna a degradação mensurável em vez de subjetiva. Certificados de materiais, dados de compostos de elastômero e relatórios de testes arquivados também simplificam as auditorias sob ISO 9001 e ISO 45001 e apoiam a documentação CE e RoHS esperada em projetos de exportação. As peças de reposição devem ser especificadas por composto e dureza, porque uma luva ou sede dez pontos mais macia falhará mais cedo em serviços abrasivos, mesmo que as dimensões correspondam.
Os sintomas de falha da válvula de retenção são baratos de encontrar e caros de adiar. Uma leitura mensal de vibração, um teste de retenção de pressão de cinco minutos após o desligamento e uma linha de tendência delta-P cobrem a maior parte do risco em qualquer circuito de lama e transformam uma falha surpresa em uma tarefa de manutenção planejada.
Quando uma válvula de retenção já falhou duas vezes na mesma tarefa abrasiva, a resposta mais durável é geralmente um dispositivo diferente, em vez de uma válvula mais pesada. Anhui Fengchi Pump Valve Manufacturing Co., Ltd. válvulas de mangote, válvulas de guilhotina para polpa e bombas de mangueira para serviços exigentes de manuseio de sólidos em mineração e processamento mineral, com componentes de elastômero produzidos e testados internamente, o que facilita a seleção do composto e a consistência das peças sobressalentes ao longo da vida útil da instalação.


 PT


