
 PT

Válvula de manga flexível de corpo fechado
Cat:Válvulas de manga flexível
O princípio de funcionamento da válvula de manga flexível fechada FNC® é simples. Quando na posição aberta, a válvula proporciona uma passagem c...
See DetailsRetire uma válvula de retenção oscilante de uma linha de descarga de rejeitos após oito meses de serviço e o dano raramente será uma surpresa. O pino da dobradiça é oval desgastado, a face do disco apresenta um crescente de erosão brilhante onde os sólidos são espremidos entre o disco e a sede, e o flange a jusante mostra o padrão de corrosão de golpes de aríete repetidos. Cada um desses defeitos já era visível três meses antes.
A manutenção da válvula de retenção falha na maioria das plantas por um motivo estrutural: a válvula fica em uma linha sem válvula de isolamento a montante, sem bypass e sem porta de teste, então a inspeção é adiada até que algo quebre. A solução prática é tratar a válvula de retenção como um ativo com condição monitorada desde o dia em que é instalada e aceitar que, em trabalhos abrasivos, a estratégia mais econômica às vezes é simplesmente não reparar.
A conclusão, antecipadamente
Uma válvula de retenção possui quatro superfícies de desgaste e um modo de falha sem desgaste. Saber qual deles está degradado informa com que frequência a linha deve ser aberta e quais peças de reposição devem estar na prateleira.
O disco nunca assenta perfeitamente em serviço com lama. Uma película de sólidos fica entre o disco e a sede em cada fechamento, e cada ciclo desgasta um caminho de contato um pouco mais amplo. Uma vez que essa banda ultrapassa cerca de 20% da sua largura original, o vazamento torna-se contínuo em vez de intermitente.
Os designs giratórios e de placa dupla possuem volume morto atrás do elemento de fechamento. Partículas grossas se depositam ali, o deslocamento do disco diminui e a válvula eventualmente fica parcialmente aberta. Os operadores geralmente veem isso primeiro como uma bomba que não mantém a escorva, e não como uma falha na válvula.
Cada fechamento carrega o pino. O desgaste aparece como inclinação do disco, o que produz contato desigual com a sede e acelera a erosão apenas em um lado. A folga do pino é fácil de medir com um micrômetro e é o melhor indicador da vida útil restante.
Um disco de metal fechando contra o fluxo reverso a 3 m/s pode gerar um pico de pressão várias vezes maior que a pressão da linha. A evidência geralmente aparece a jusante em flanges, suportes e soldas, e não no corpo da válvula em si, e é por isso que os danos por impacto são frequentemente diagnosticados erroneamente como um problema de tubulação.
Os designs de elevação, axial e esférico dependem de uma mola ou de um elastômero para retornar o fechamento. O calor e o ataque químico endurecem o elastômero, a mola perde a pré-carga e a válvula começa a vibrar. A vibração é audível, mas quando é alta o suficiente para ser percebida, o assento já está danificado.
A tabela abaixo compara os cinco projetos mais frequentemente especificados em linhas de processo. Os intervalos pressupõem serviço limpo e de baixo ciclo; multiplique por 0,4 a 0,6 onde os sólidos excedem 3 por cento em peso.
Comparação de projetos comuns de válvulas de retenção usadas em linhas de processo e de polpa. Trate os intervalos como uma linha de base de planejamento e confirme-os em relação às suas próprias medições de vazamento e contagem de ciclos.
Os registros de falhas causadas por lama abrasiva mostram um padrão consistente: a válvula raramente é o primeiro componente a reclamar, e as primeiras reclamações são geralmente atribuídas à bomba. A distribuição abaixo reflete as causas relatadas pelas equipes de manutenção quando uma válvula de retenção é finalmente puxada para inspeção.
Quatro medições capturam a maior parte disso antes da falha. A pressão diferencial através da válvula aumenta à medida que o disco para de abrir completamente. Uma assinatura de fechamento acústico encurta conforme o disco trava. O volume de fluxo reverso, estimado a partir de um teste de parada da bomba, aumenta com o vazamento na sede. A folga do pino da dobradiça tende a aumentar muito antes de o disco se inclinar visivelmente. Nada disso exige uma interrupção; todos os quatro exigem que as válvulas de isolamento, os pontos de teste e a plataforma de acesso sejam planejados na fase de projeto.
As válvulas de retenção estão fortemente concentradas em aplicações onde o meio é limpo e o custo do fluxo reverso é alto. A divisão entre setores explica por que um intervalo de manutenção não pode ser aplicado em uma planta.
A parcela da mineração é quem cria problemas. As válvulas de retenção são especificadas na mineração porque a consequência do fluxo reverso em um reservatório ou espessador é grave, mas o meio nessas linhas é exatamente o que destrói a válvula. Uma válvula de retenção que protege um circuito de água limpa pode funcionar durante anos após uma inspeção anual. A mesma válvula em uma linha de alimentação de ciclone ou de rejeitos pode precisar de atenção dentro de uma única campanha, e é por isso que os operadores de polpa questionam cada vez mais se a válvula de retenção pertence à linha.
Se uma válvula de retenção foi aberta três vezes por ano sob a mesma carga abrasiva, o custo de manutenção já ultrapassou o valor da proteção que ela proporciona. Vale a pena avaliar três alternativas, dependendo do que a válvula de retenção foi realmente instalada para evitar.
A primeira é excluir a função anti-retorno e substituí-la por uma válvula de isolamento de passagem completa, além de um desligamento sequencial. Uma válvula de mangote atende a essa função porque a luva de elastômero é a única parte molhada: não há sede, dobradiça, cavidade e folga para as partículas se acumularem. Quando a manga eventualmente se desgasta, ela é recolocada no lugar sem remover o corpo da linha. Para plantas que comparam esta rota com um projeto de diafragma revestido, as compensações em vazamento, vida útil e retenção de peças sobressalentes são definidas neste Comparação entre válvula de mangote e válvula de diafragma para serviços de mineração . A mesma lógica se estende por todo o gama de válvulas de manga flexível de passagem total , incluindo configurações de corpo aberto e fechado.
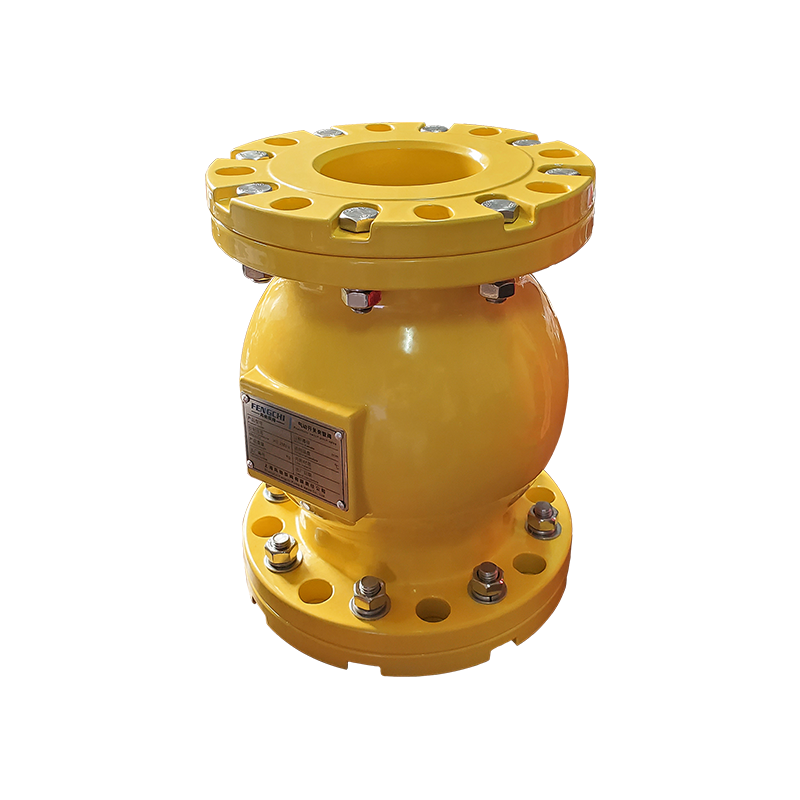 Válvulas de manga flexível pneumáticas padrão Diâmetro nominal: DN15 ~ DN2000, 1/2 ”~ 84” pol. Ver Produto →
A segunda opção se aplica onde o desligamento positivo ainda é necessário em um coletor de polpa. Uma válvula guilhotina para lama proporciona um caminho de fluxo de passagem total e sem cavidades e uma ação de cisalhamento que corta os sólidos sedimentados no fechamento, de modo que o ponto de isolamento não se torne uma zona de sedimentação. O deslocamento da comporta e a condição da sede são verificados fora da linha, o que elimina a necessidade de quebrar um flange simplesmente para ver se a válvula está vedando.
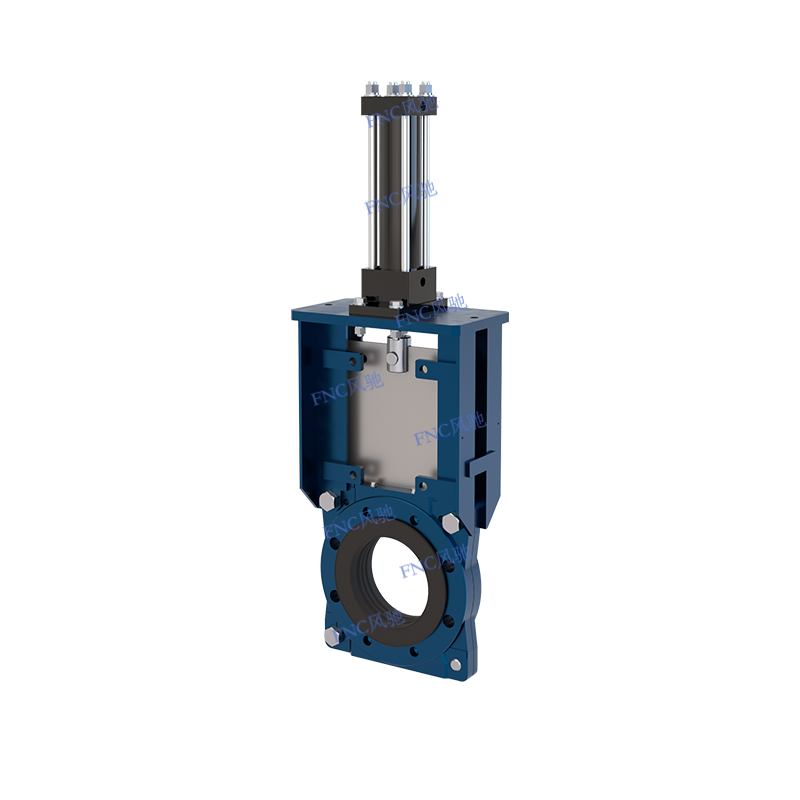 Válvulas guilhotina KGV-D Diâmetro nominal: DN50 ~ DN1500 Ver Produto →
A terceira opção elimina o problema a montante. Uma bomba peristáltica de mangueira não possui nenhuma válvula de retenção interna: a mangueira é o único componente molhado, a bomba é autoescorvante e tolera funcionamento a seco. Em linhas de sucção onde uma válvula de pé ou válvula de retenção de sucção está constantemente suja, a substituição do elemento da bomba é frequentemente mais barata do que a manutenção da válvula que o alimenta.
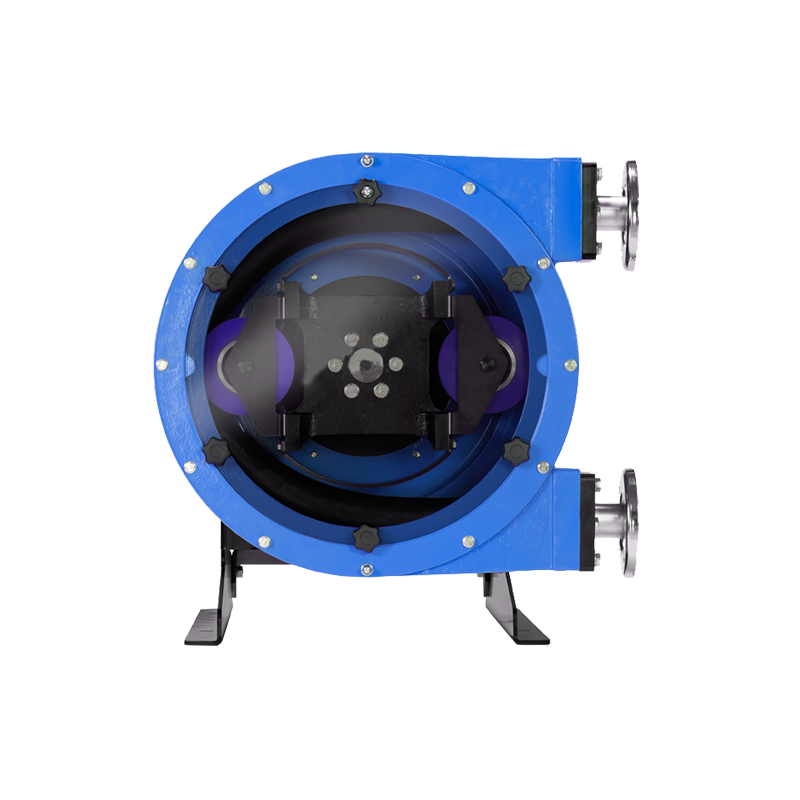 Bomba de mangueira de rolos Diâmetro nominal: DN10~DN150 Ver Produto →
Quando o reparo é a decisão certa, o procedimento abaixo mantém a intervenção curta e os registros úteis.
1. Isole e verifique
Bloqueie e sangre duas vezes, confirme a pressão zero no dreno e, em seguida, aplique o bloqueio e a etiquetagem. Nas linhas de lama, lave antes de abrir qualquer flange.
2. Registre a linha de base
Registre as marcações do corpo, o material da sede, a classificação da mola, a orientação e a condição do flange e fotografe o disco e a sede antes de limpar. Fotografias pós-limpeza escondem as evidências.
3. Medir em vez de avaliar
Verifique a largura da faixa de contato da sede, a elevação do disco e a folga do pino da dobradiça com um micrômetro. Registre os números em relação à leitura anterior, não em relação a uma opinião.
4. Limpe e inspecione a cavidade
Remova os sólidos compactados do volume morto e procure sulcos de erosão, corrosão e qualquer sinal de que o disco tenha entrado em contato com o corpo.
5. Decida reparar ou substituir
Substitua em vez de reformar quando a erosão da sede ultrapassar aproximadamente 20% da largura de contato ou quando a folga do pino da dobradiça exceder o limite do fabricante. Um assento reusinado em um pino desgastado irá falhar novamente rapidamente.
6. Reinstale corretamente
Confirme a seta de fluxo em relação à direção real do fluxo, use uma junta nova e siga a sequência de torque dos parafusos. A maioria das "novas" falhas nas válvulas de retenção dentro de uma semana remontam à orientação ou ao torque.
7. Devolva os dados
Insira a folga dos pinos, a largura da faixa do assento e a contagem de ciclos no sistema de manutenção. Sem a tendência, o próximo intervalo de inspeção é uma estimativa.
Um plano de manutenção é tão bom quanto a documentação por trás dele. Para válvulas industriais em locais de mineração e processamento, mantenha os kits de sede, pinos de dobradiça, molas e juntas correspondentes ao interno exato instalado. As peças de elastômero têm vida útil medida em anos, não em décadas, e uma luva ou vedação que tenha ficado em um armazém quente irá falhar antes do que seu histórico de serviço sugere. Gire o estoque de acordo.
A documentação deve ser reunida no momento da compra e não após uma falha. Certificados de materiais, registros de testes de pressão a 1,5 vezes a pressão de projeto, rastreabilidade de lotes de elastômeros e declaração de conformidade para equipamentos exportados são os documentos que um auditor ou seguradora solicitará. Quando uma planta opera sob a ISO 9001, ISO 14001 e ISO 45001, os mesmos registros apoiam auditorias de qualidade, ambientais e de segurança ocupacional de uma só vez, portanto, uma única rotina de arquivamento disciplinada cobre três obrigações. Para equipamentos enviados para a UE, a marcação CE e as declarações RoHS devem acompanhar a válvula em vez de serem solicitadas meses depois.
Finalmente, planeje o lado ambiental do trabalho. Drene e lave antes de quebrar um flange, capture o volume de descarga em vez de descarregá-lo até o nível adequado e descarte o elastômero desgastado e o acabamento metálico através do fluxo de resíduos correto. Nas linhas de polpa este é um volume maior do que a maioria dos planejadores espera, e é a parte do procedimento mais frequentemente ignorada sob pressão de produção.
Retorne à linha de rejeitos a partir da abertura. A válvula não falhou porque foi mal feita. Ele falhou porque ninguém conseguiu isolá-lo, ninguém mediu o pino da dobradiça e o meio nunca foi compatível com um disco oscilante e uma sede de metal. Corrija o isolamento e os pontos de teste, coloque as medições em uma tendência e mantenha a válvula de retenção onde ela realmente pertence. Em todos os outros lugares, a manutenção mais barata é a válvula que você não precisa mais abrir.
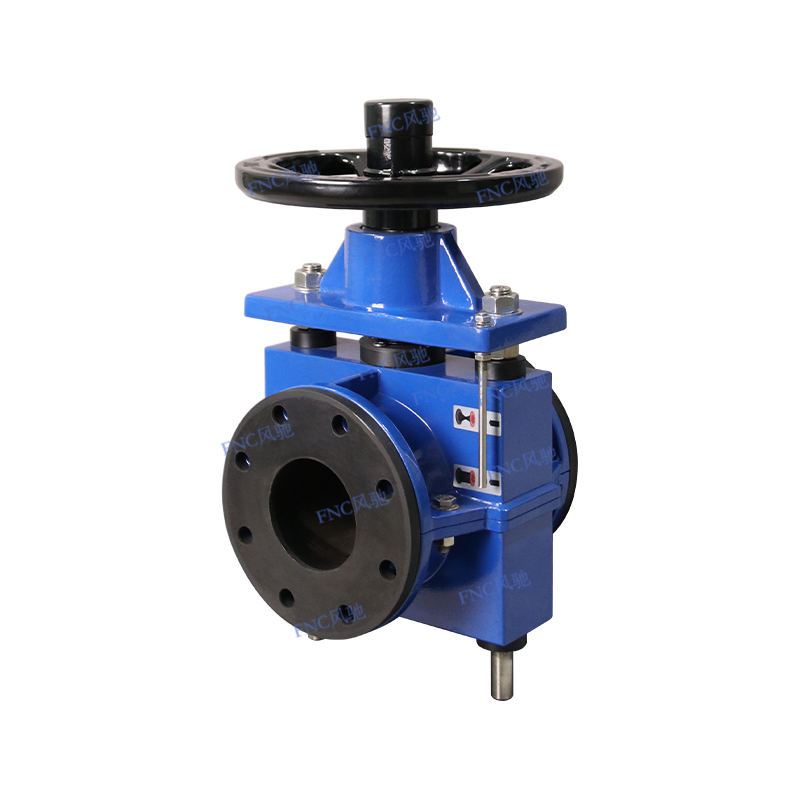
O princípio de funcionamento da válvula de manga flexível fechada FNC® é simples. Quando na posição aberta, a válvula proporciona uma passagem c...
See Details
As válvulas de mangote pneumáticas oferecem uma solução exclusiva e econômica para problemas de controle de fluidos. O segredo está na luva de b...
See Details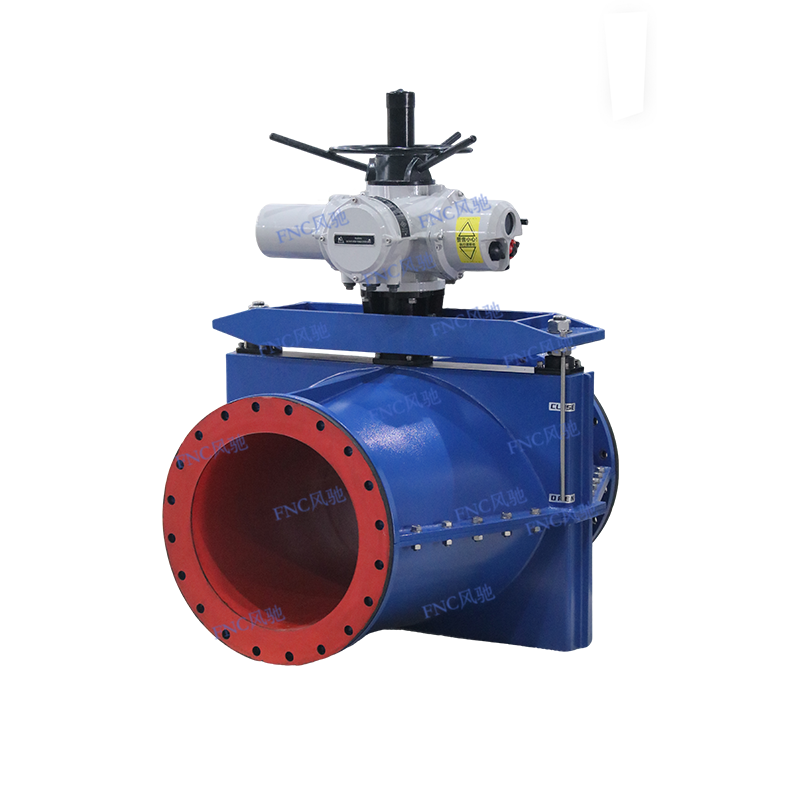
Em comparação com as válvulas de mangote comuns, as válvulas de mangote de grande diâmetro têm requisitos de produção muito mais elevados. Como ...
See Details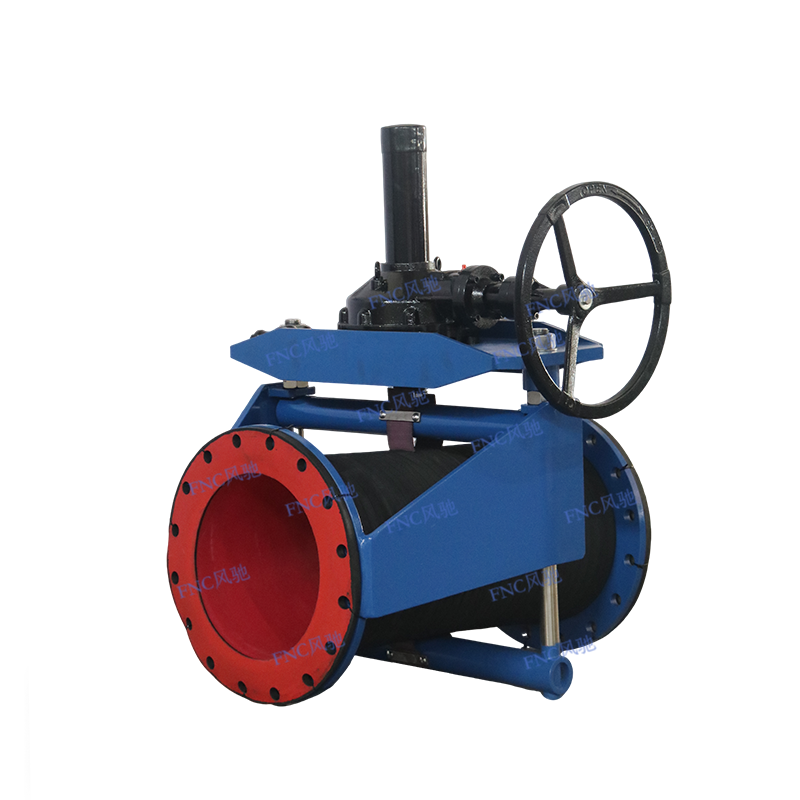
O princípio de funcionamento da válvula de manga flexível fechada FNC® é simples. Quando na posição aberta, a válvula proporciona uma passagem c...
See Details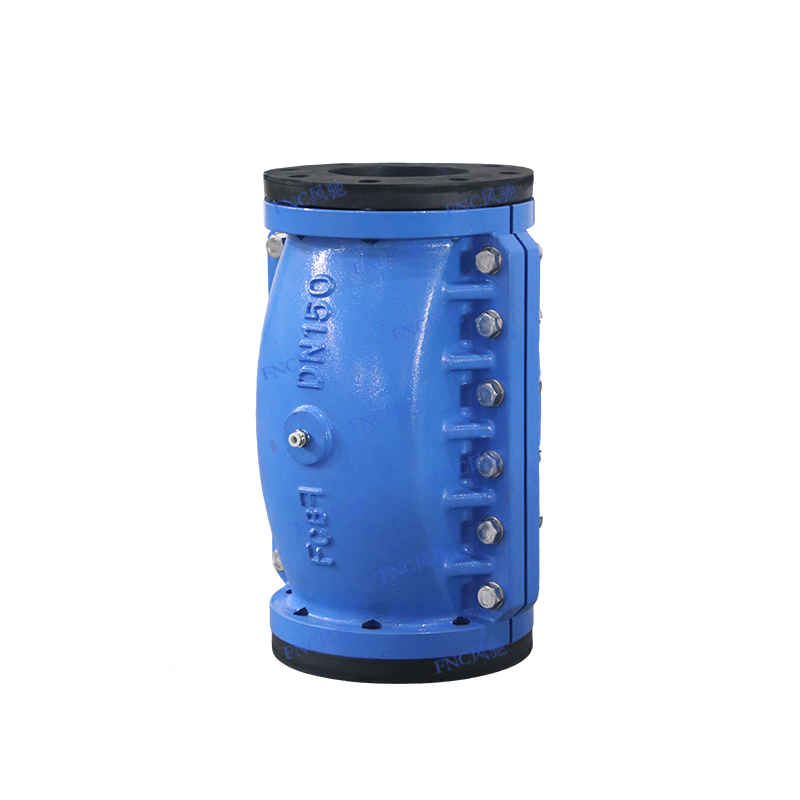
As válvulas de mangote pneumáticas oferecem uma solução exclusiva e econômica para problemas de controle de fluidos. O segredo está na luva de b...
See Details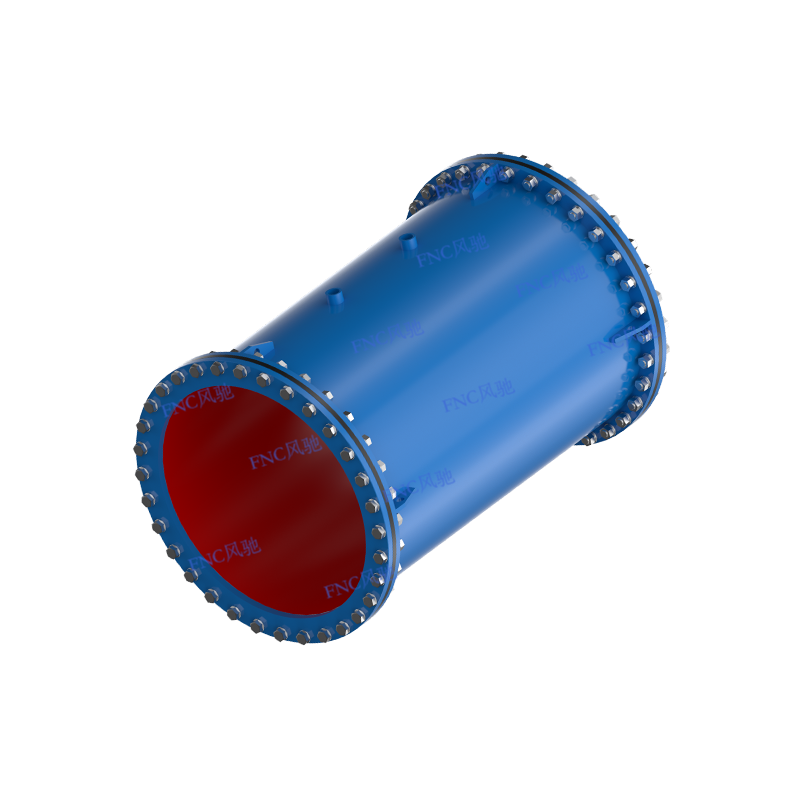
As válvulas de mangote pneumáticas oferecem uma solução exclusiva e econômica para problemas de controle de fluidos. O segredo está na luva de b...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Endereço:
Copyright© 2025 Fabricação Co. da válvula da bomba de Anhui Fengchi, Ltd.
Válvula de manga flexível de alta pressão personalizada